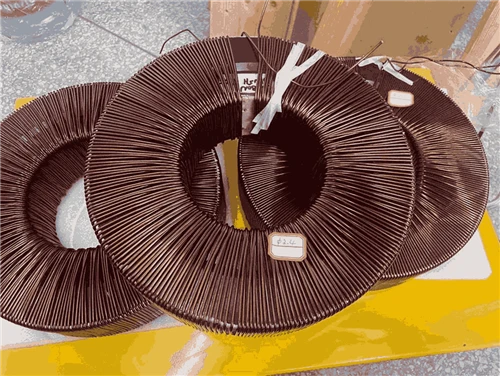
Automatiserad test av förhållande och fasfel löser den största flaskhalsenströmtransformatortillverkning: verifierar att varje enskild enhet uppfyller sin klassificeringströmtransformatorns noggrannhetsklassutan att bromsa produktionen till en krypning.
Manuell bänktestning kontrollerar en CT i taget, är benägen för operatörens-introducerade mätvariationer och kan inte hålla jämna steg med toroidformade CT-linjer med hög-volym - automatiserade testsystem löser alla tre samtidigt genom att köra förhållandet och fasmätningar i sekunder per enhet, med resultat som loggas automatiskt för full spårbarhet.
Nedan förklarar vi vad förhållande och fasfel faktiskt mäter, matematiken bakom noggrannhetsklassificering och hur automatiserad testning ändrar både genomströmning och konsistens på entoroidal CT produktionslinje.

I. Vad är förhållandefel och fasfel, och varför spelar de roll?
Förhållandefel och fasfel är de två kärnmätningarna som avgör om en strömtransformator faktiskt presterar inom sin nominella noggrannhetsklass under verkliga driftsförhållanden.
a. vilket förhållande fel mäter
Förhållandefel är avvikelsen mellan CT:s faktiska transformationsförhållande och dess nominella nominella förhållande, uttryckt i procent - i huvudsak, hur exakt sekundärströmmen representerar en nedskalad-version av primärströmmen.
b. vilka fasfelsåtgärder
Fasfel (eller fasförskjutning) är vinkelskillnaden mellan de primära och sekundära strömfasorerna, vanligtvis mätt i bågminuter - även en CT med ett nära-perfekt förhållande kan introducera mätfel i effektberäkningar om denna fasvinkel avviker för långt från noll.
II. Hur beräknas förhållandet fel?
Förhållandefel definieras av en standardformel som används för CT-tillverkning och -testning över hela världen.
Formel för felförhållande:
εr (%)=((Kn × Is − Ip) / Ip) × 100
Där:
εr= förhållande fel (%)
Kn= betygsatt transformationsförhållande
är= faktisk uppmätt sekundärström
Ip= faktisk primärström
Arbetat exempel:en CT klassad 1000:5 (Kn=200) testas vid en primärström på 1000A, vilket ger en faktisk sekundärström på 4,97A:
εr = ((200 × 4.97 − 1000) / 1000) × 100 = ((994 − 1000) / 1000) × 100 = −0.6%
a. vad detta resultat betyder
Ett −0,6 %-förhållandefel faller inom toleransen för en klass 0,5-mätnings-CT (vanligtvis ±0,5 % vid märkström) men skulle misslyckas med ett strängare klass 0,2-krav -, vilket är exakt varför varje enhet måste mätas, inte bara stickprovs-.
b. varför noggrannhetsklasstoleranser varierar så mycket beroende på applikation
| Ansökan | Typisk noggrannhetsklass | Förhållande feltolerans (vid märkström) |
|---|---|---|
| Intäktsmätning | 0,2 eller 0,2S | ±0.2% |
| Kommersiell mätning | 0.5 | ±0.5% |
| Industriell mätning | 1.0 | ±1.0% |
| Skyddsrelä | 5P / 10P | ±5–10 % (med specifika sammansatta felgränser) |

III. Hur förbättras automatiserad testning vid manuell bänktestning?
ManuellCT-testningberor på att en operatör manuellt ansluter testledningar, justerar strömkällor och läser av mätinstrument - en process som är långsam och introducerar variation mellan operatörer och till och med mellan testsessioner av samma operatör.
a. hastighet och genomströmningsskillnader
| Testmetod | Typisk tid per enhet | Operatörsberoende | Dataloggning |
|---|---|---|---|
| Manuell bänktestning | 3–8 minuter | Hög | Manuell inspelning |
| Halv-automatisk teststation | 1–2 minuter | Måttlig | Delvis automatiserad |
| Helautomatiskt CT-testsystem | 10–30 sekunder | Låg | Helautomatisk, spårbar |
a. varför automatiserade system minskar mätvariabiliteten
Eftersom ett automatiserat system tillämpar samma testström, timing och mätmetod för varje enhet, är resultaten inte föremål för de små inkonsekvenserna i elektrodplacering eller avläsningstolkning som varierar mellan manuella operatörer.
b. varför detta är viktigt för toroidformade CT-linjer med hög-volym
På produktionslinjer som producerar hundratals eller tusentals toroidformade CT per skift, skapar till och med ett två-minuters-per-manuellt test en testflaskhals som automatiska system tar bort nästan helt, vilket låter testgenomströmningen matcha slingrande genomströmning istället för att släpa efter den.
IV. Vilken roll spelar lindningskvalitet i testresultaten?
Förhållande och fasfel kommer inte från teststationen - utan är ett direkt resultat av hur konsekvent sekundärlindningen producerades på den toroidformade kärnan.
a. hur lindningsinkonsekvens visar sig som förhållandefel
Ojämna varv räknas, inkonsekvent lindningsspänning eller sväng-till-avståndsvariation på den toroidformade kärnan ändrar direkt det effektiva transformationsförhållandet, vilket innebär att testning fångar upp lindningsdefekter snarare än att orsaka dem.
b. varför konsekvent automatisk spolning minskar{1}}teststeg som avvisas
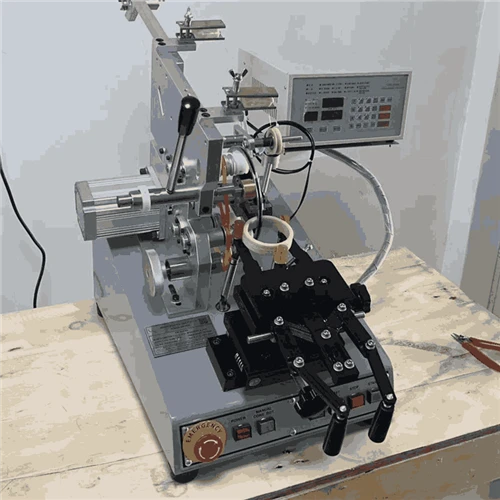
Ett CT-sår på en precisionautomatisk toroidformad lindningsmaskinmed noggrann, repeterbar varvräkning börjar räkningen mycket närmare sitt nominella förhållande innan testningen ens börjar, vilket minskar antalet enheter som misslyckas med automatiserad utväxlings- och fastestning och behöver omarbetas eller skrotas.
V. Hur stöder automatiserad testning CT-kalibrering och spårbarhet?
Utöver godkänd/underkänd testning genererar automatiserade system det dataspår som alltmer krävs förströmtransformatorkalibreringregister och kundkvalitetsdokumentation.
a. automatisk generering av testrapporter
Varje enhets förhållandefel, fasfel och testförhållanden kan loggas automatiskt mot ett serienummer, vilket ger kalibreringscertifikat utan manuell datainmatning eller transkriptionsfel.
b. varför detta är viktigt för mätning och skydd-klass CT
Utility- och industrikunder som köper mätar-klass CT kräver i allt högre grad fullständig spårbarhet tillbaka till individuella testposter - ett krav som är enkelt med automatisk loggning men arbetsintensivt-krävande att underhålla med manuell pappers-baserad testning.

VI. Vad bör en toroidal CT-tillverkare prioritera först?
Med tanke på den direkta kopplingen mellan lindningskonsistens och-teststegsnoggrannhet, är den högsta-hävstångsförbättringen för de flesta tillverkare inte bara teststationen - det är att skärpa variabiliteten uppströms, i lindningsstadiet.
Konsekvent sekundärlindning på en precisions toroidformad lindningsplattform minskar förhållandet och fasfelet som sprids över en produktionssats innan testning någonsin påbörjas, vilket innebär färre misslyckade enheter, mindre omarbetning och testning som fungerar som ett sista verifieringssteg snarare än ett filter som fångar upp lindningsdefekter som kan förhindras.
KIOXIAbygger ringformade lindningsmaskiner med varven-som räknar noggrannhet och spänningskonsistens somströmtransformatortillverkninglinjer är beroende av för att hålla förhållandet fel tätt från den första lindade enheten och framåt.
För tillverkare som vill minska antalet avslag i test{0}}stadiet vid källan, genom att arbeta med en erfarentillverkare av spollindningsmaskinernoggrannhet och repeterbarhet vid svängar är ofta den mest direkta vägen till högre första-passavkastning.
Om du funderar på att köpa en pålitlig lindningsmaskin eller har några relaterade frågor är du välkommen att kontakta våra experter; vi erbjuder kostnadsfria konsulttjänster.
Du kanske är intresserad av:
Air Coil Winding Technology: Hur man förhindrar deformation i spollösa induktorer
Hur man väljer rätt spollindningsmaskin för toroidal vs. Bobbin Transformers
Hur man gör en spollindningsmaskin?